佛山百舜精密机械有限公司

原装进口 · 货源充足 · 技术支持 · 品质有保障 进口精密工具仪器一级代理商

咨询热线: 189-2750-3295
您的位置: 网站首页 > 聚焦新闻 > 客户案例 > 狭小空间精密侧加工主轴怎么选?中西RA-271E弯头电主轴

狭小空间精密侧加工主轴怎么选?中西RA-271E弯头电主轴

发布时间:2026.09.20
信息摘要:
日本 NAKANISHI RA-271E 90° 弯头电主轴,E3000 配套,小巧轻量化,重 240g,支持两档减速,输出最高 13330rpm,夹持 0.8~3.175mm 刀具,跳动≤2μm,适配狭小工位侧向精密钻孔、铣削,适配走心机、自动化设备。

百舜精密专注进口精密器械代理,为您的问题提供优质解答。在数控加工与自动化设备改造中,型腔内侧壁、狭窄工位的铣削、钻孔作业,常常因刀具直出结构受到限制,使普通主轴难以抵达狭窄复杂加工点位。NAKANISHI RA-271E 90° 弯头电主轴,为这类受限加工场景提供新的加工思路。

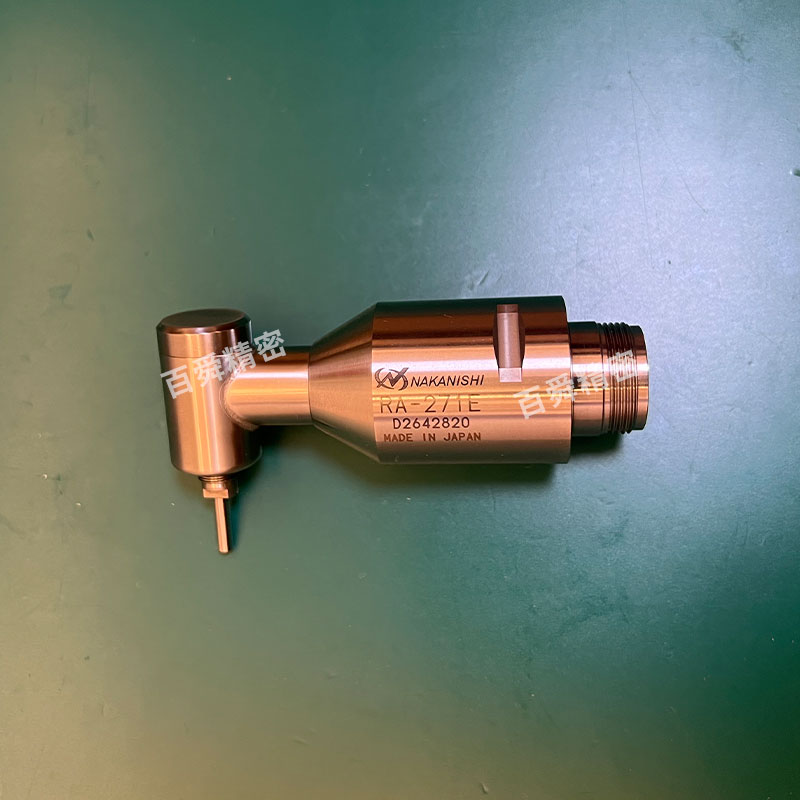
ScreenShot_2026-09-18_171457_758RA-271E (10)


中西 RA-271E 电主轴属于 E3000 配套系列,弯头头部体积小巧,重量仅 240g,可轻松加装在走心机、小型加工中心与非标自动化机构上 ,简单快捷提升加工能力。同时主轴具备两种减速模式,输出端最高转速 13330rpm,适配小直径刀具,夹持范围 0.8–3.175mm,径向跳动控制在 2μm 以内,保障了精细铣削与微小孔的成型质量。

ScreenShot_2026-09-18_171356_606RA-271E (12)

同于常规直角头,该主轴采用无刷电机驱动结构,减少碳刷维护工作,搭配控制器可实现转速实时监测。紧凑的 90° 转向结构,轻松加装即可拓展侧向加工能力,适合模具微小特征、医疗零件、精密五金的侧孔与侧壁加工。
RA-271E (11)

在设备选型时,还需结合工件材料、切削余量匹配转速与进给。该主轴优势在于窄小空间内能够稳定完成轻量精密加工,是细分精密侧加工场景里,提升设备加工自由度的不错方案。


热品推荐Hot product

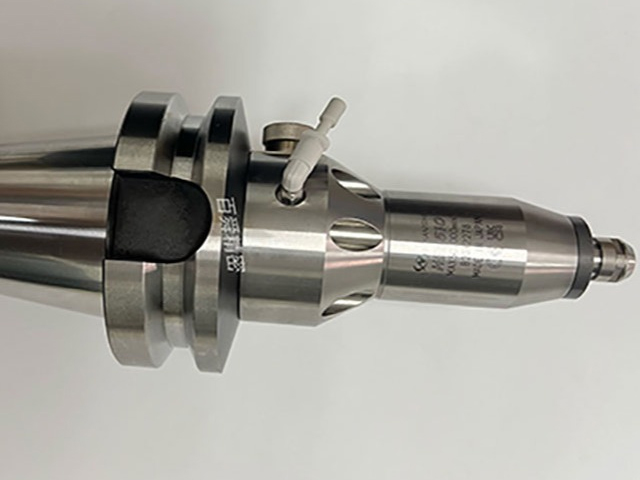
增速刀柄HES810-HSK A63

增速刀柄HES810-HSK A63

现有机床工龄超过十五年,转速只有15000转左右,现在机加工行业对于精度的要求越来越高,这台机床已经难以达到用户的标准,可是市面上的新机场价格在60万以上,普通中小企业难以承受这么高昂的价格,由此来咨询百舜精密,看能不能找到其他的解决方案,百舜精密专注进口主轴动力头十四年,推荐您使用NSK的CNC加工中心增速刀柄HES810-HSK A63,下面为您详细介绍这款产品。
增速刀柄HES510-IT40

增速刀柄HES510-IT40

机床加工转速和精度是一台机床的灵魂,它决定了机床的加工能力,而在这之中起到决定性作用的是主轴。传统主轴体积大、转速低、精度差,如果想要进行精加工必须更换全新的主轴,百舜精密推荐您使用NAKANISHI加工中心铝合金铣削电主轴HES510-IT40,只需要加装这款主轴即刻就能获得高达50000转每分钟的转速,是目前中小企业提升主轴加工精度较划算的一种方式。
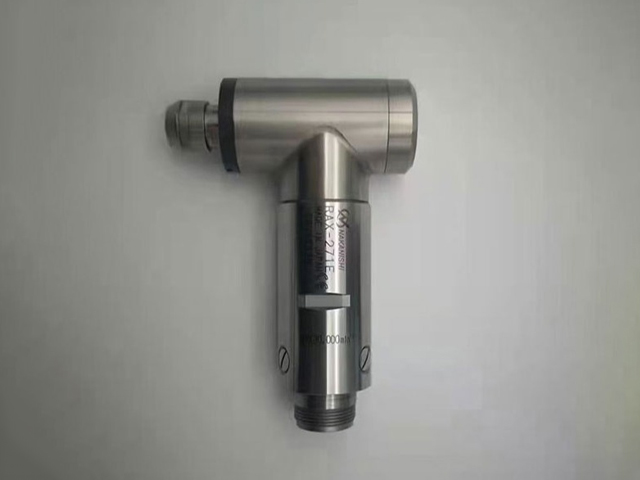
直角电主轴RAX-271E

直角电主轴RAX-271E

您在使用传统直柄主轴对工件进行深孔、侧壁加工时,是否遇到了因为主轴长度不够而无法正常加工的情况?针对这种现象,百舜精密推荐您使用NAKANISHI直角电主轴RAX-271E,采用90°直角电主轴可完美解决您所遇到的难题,让您轻松完成加工,下面由百舜精密为您详细介绍这款主轴。
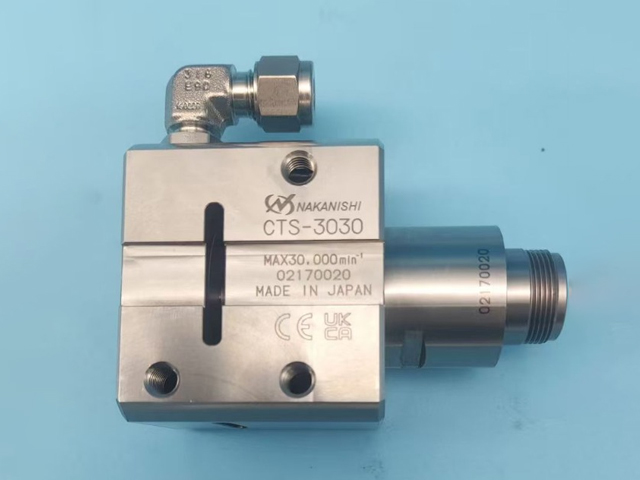
中心出水主轴CTS-3030

中心出水主轴CTS-3030

微小深孔加工因为冷却液无法及时冷却刀柄和无法将铁屑排出,导致刀具面临温度过高和铁屑缠绕的现象,影响刀具的使用寿命甚至会导致刀具折断,增加工厂运行成本,针对这种情况,百舜精密推荐您使用日本中西NAKANISHI高速主轴中心出水主轴CTS-3030,采用主轴中心喷冷却液的全新结构,让主轴能够时时刻刻处于冷却液的保护中,提升加工质量和效率,下面为您详细介绍。

联系我们

电话咨询

189-2750-3295

微信咨询

二维码

二维码