原装进口 · 货源充足 · 技术支持 · 品质有保障 进口精密工具仪器一级代理商
咨询热线:
189-2750-3295
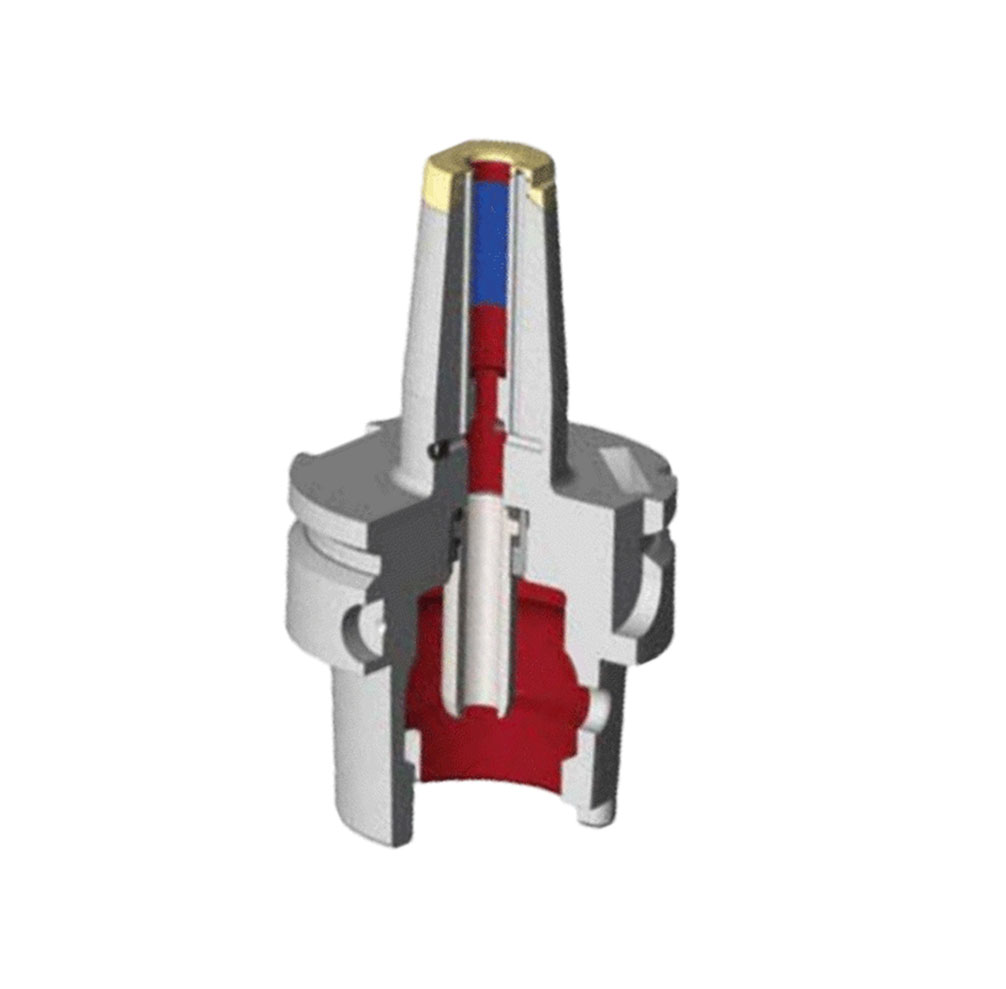
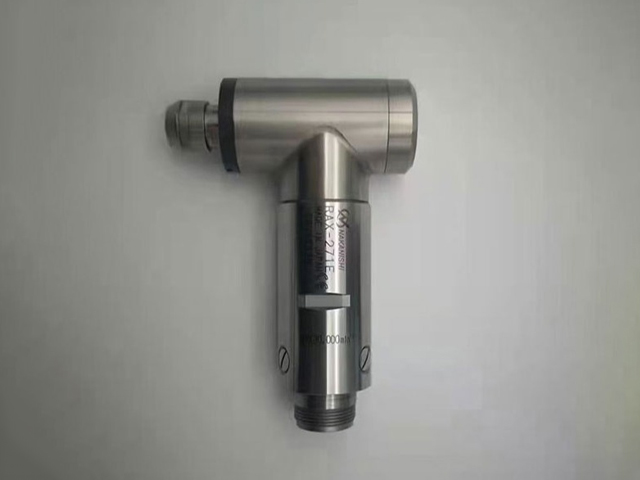
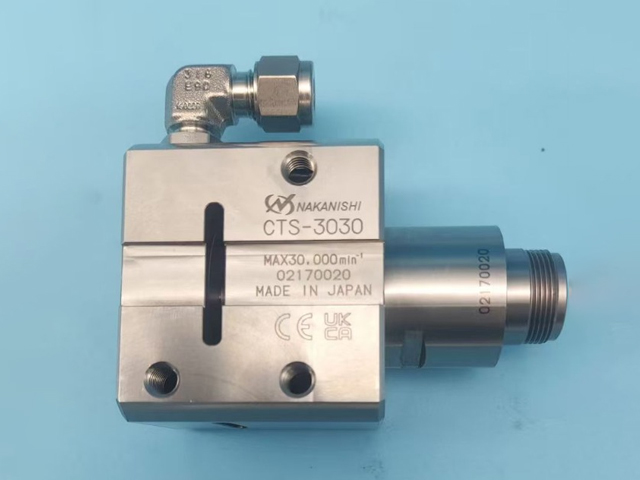
该款刀柄重视夹持精度与动平衡表现,锥面与夹持孔经过精细加工,热缩装夹后可将径向跳动控制在较低区间,经过多次热缩拆装循环,依旧可以维持较为稳定的夹持状态。内冷通路密封性经过优化,冷却液输送过程渗漏少,切削热量能够得到有效疏导,减少刃口高温磨损,也有助于提升工件表面成型质量。紧凑纤细的外形轮廓,降低加工过程中发生干涉的概率,便于处理型腔、侧壁等受限空间的切削任务。
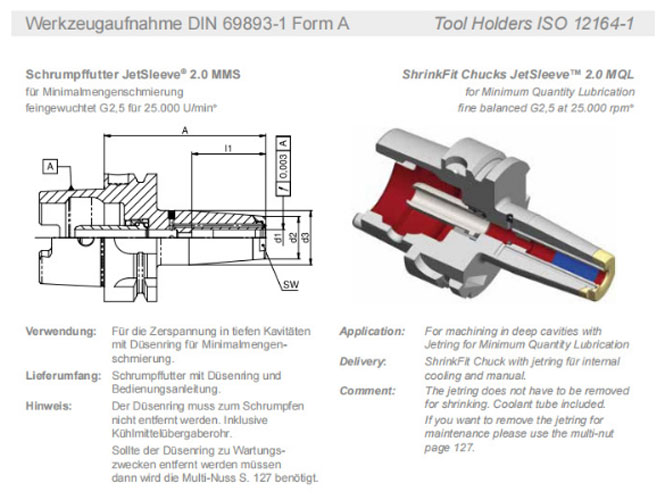
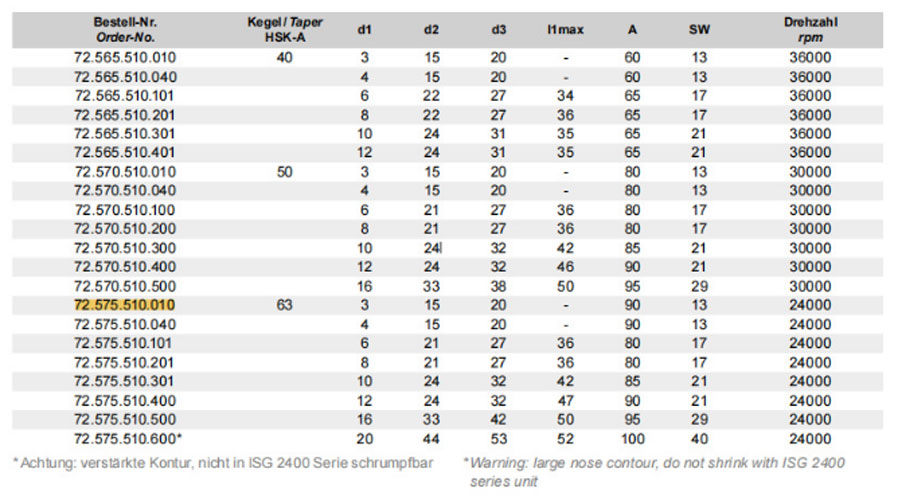
戴博 72.565.510.010热缩刀柄在实际生产中,多用于模具型腔铣削、精密零部件精加工,也可用于新能源、3C 领域的小件高速加工场景。面对深腔、窄槽加工时,内冷输出可直接作用切削位置,及时排走切屑,缓解积屑问题。使用过程需要搭配适配的热缩设备完成装刀,刀具柄部需要满足相应精度等级,以此保障刀柄本身的性能有效释放。
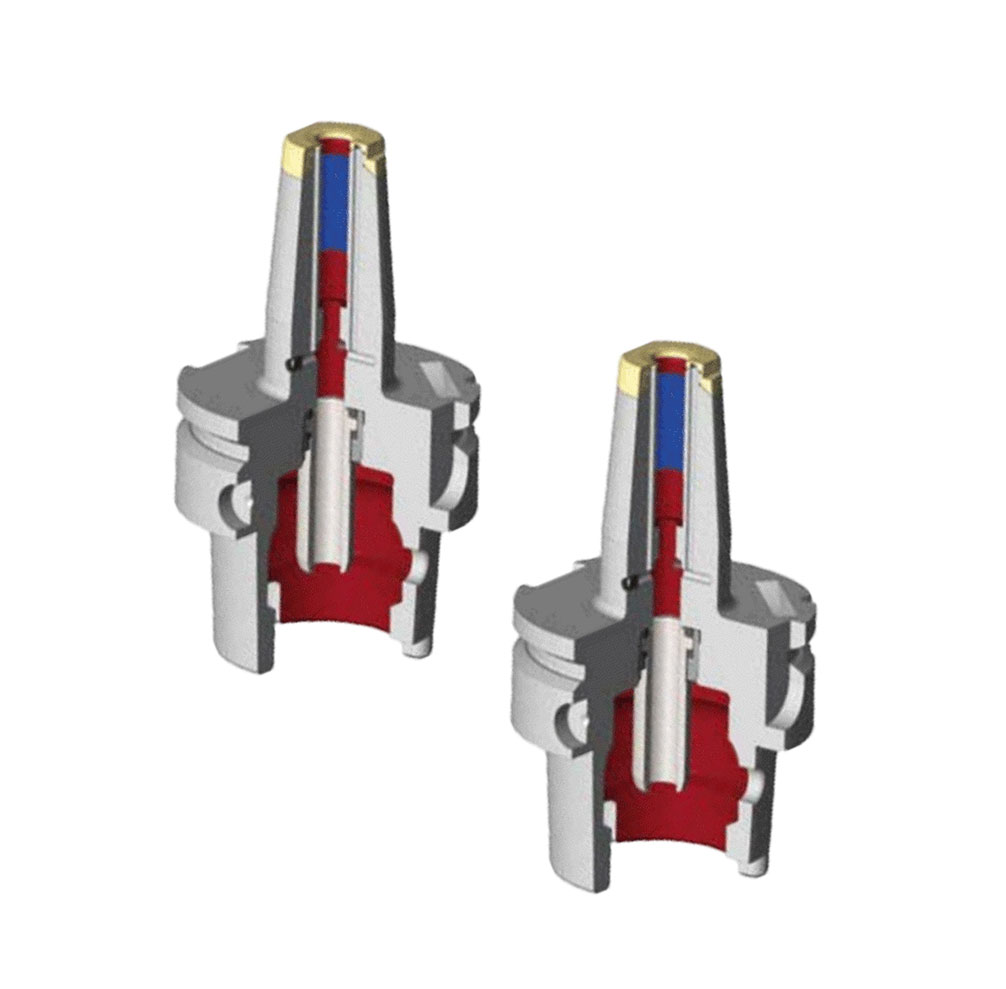
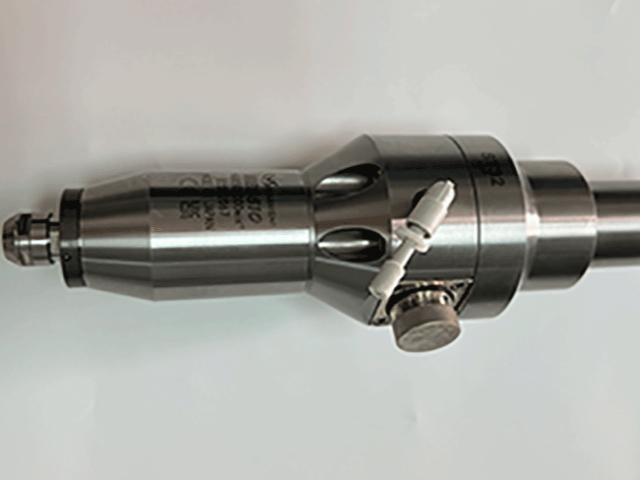
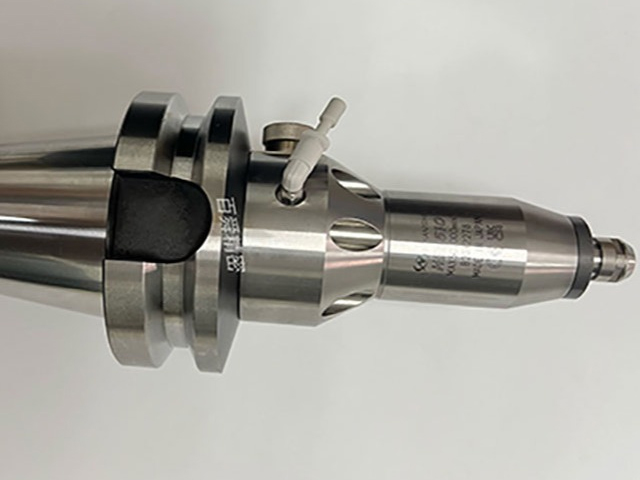
选择精密刀柄,除关注接口型号外,还需要结合机床转速、切削工艺、冷却系统配置综合考量。热缩刀柄依靠物理形变夹持刀具,合理规范的热缩操作,能够延长刀柄使用寿命,维持长期加工的一致性,帮助车间稳定把控零部件加工品质。
Address广东省佛山市顺德区金海文化创意中心604-1B
E-maillijiang@bsjm97.cn
Tel18927503295
 微信公众号
 手机二维码

备案号:粤ICP备2023066036百度统计 cnzz
二维码