佛山百舜精密机械有限公司

原装进口 · 货源充足 · 技术支持 · 品质有保障 进口精密工具仪器一级代理商

咨询热线: 189-2750-3295
您的位置: 网站首页 > 聚焦新闻 > 客户案例 > IBJG-6015浮动主轴如何解决自动化打磨过切问题?

IBJG-6015浮动主轴如何解决自动化打磨过切问题?

发布时间:2026.09.30
信息摘要:
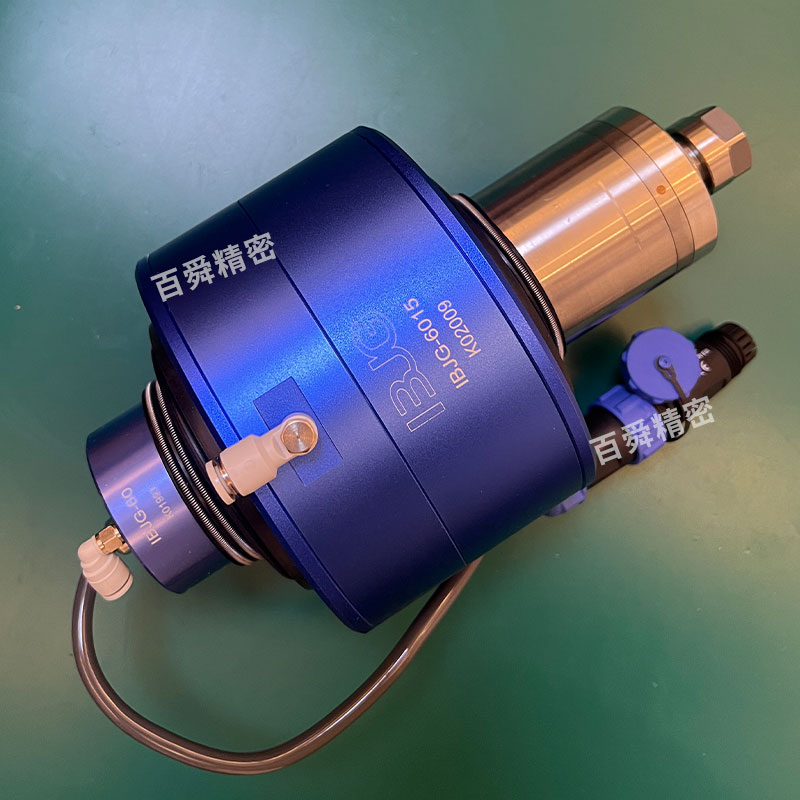
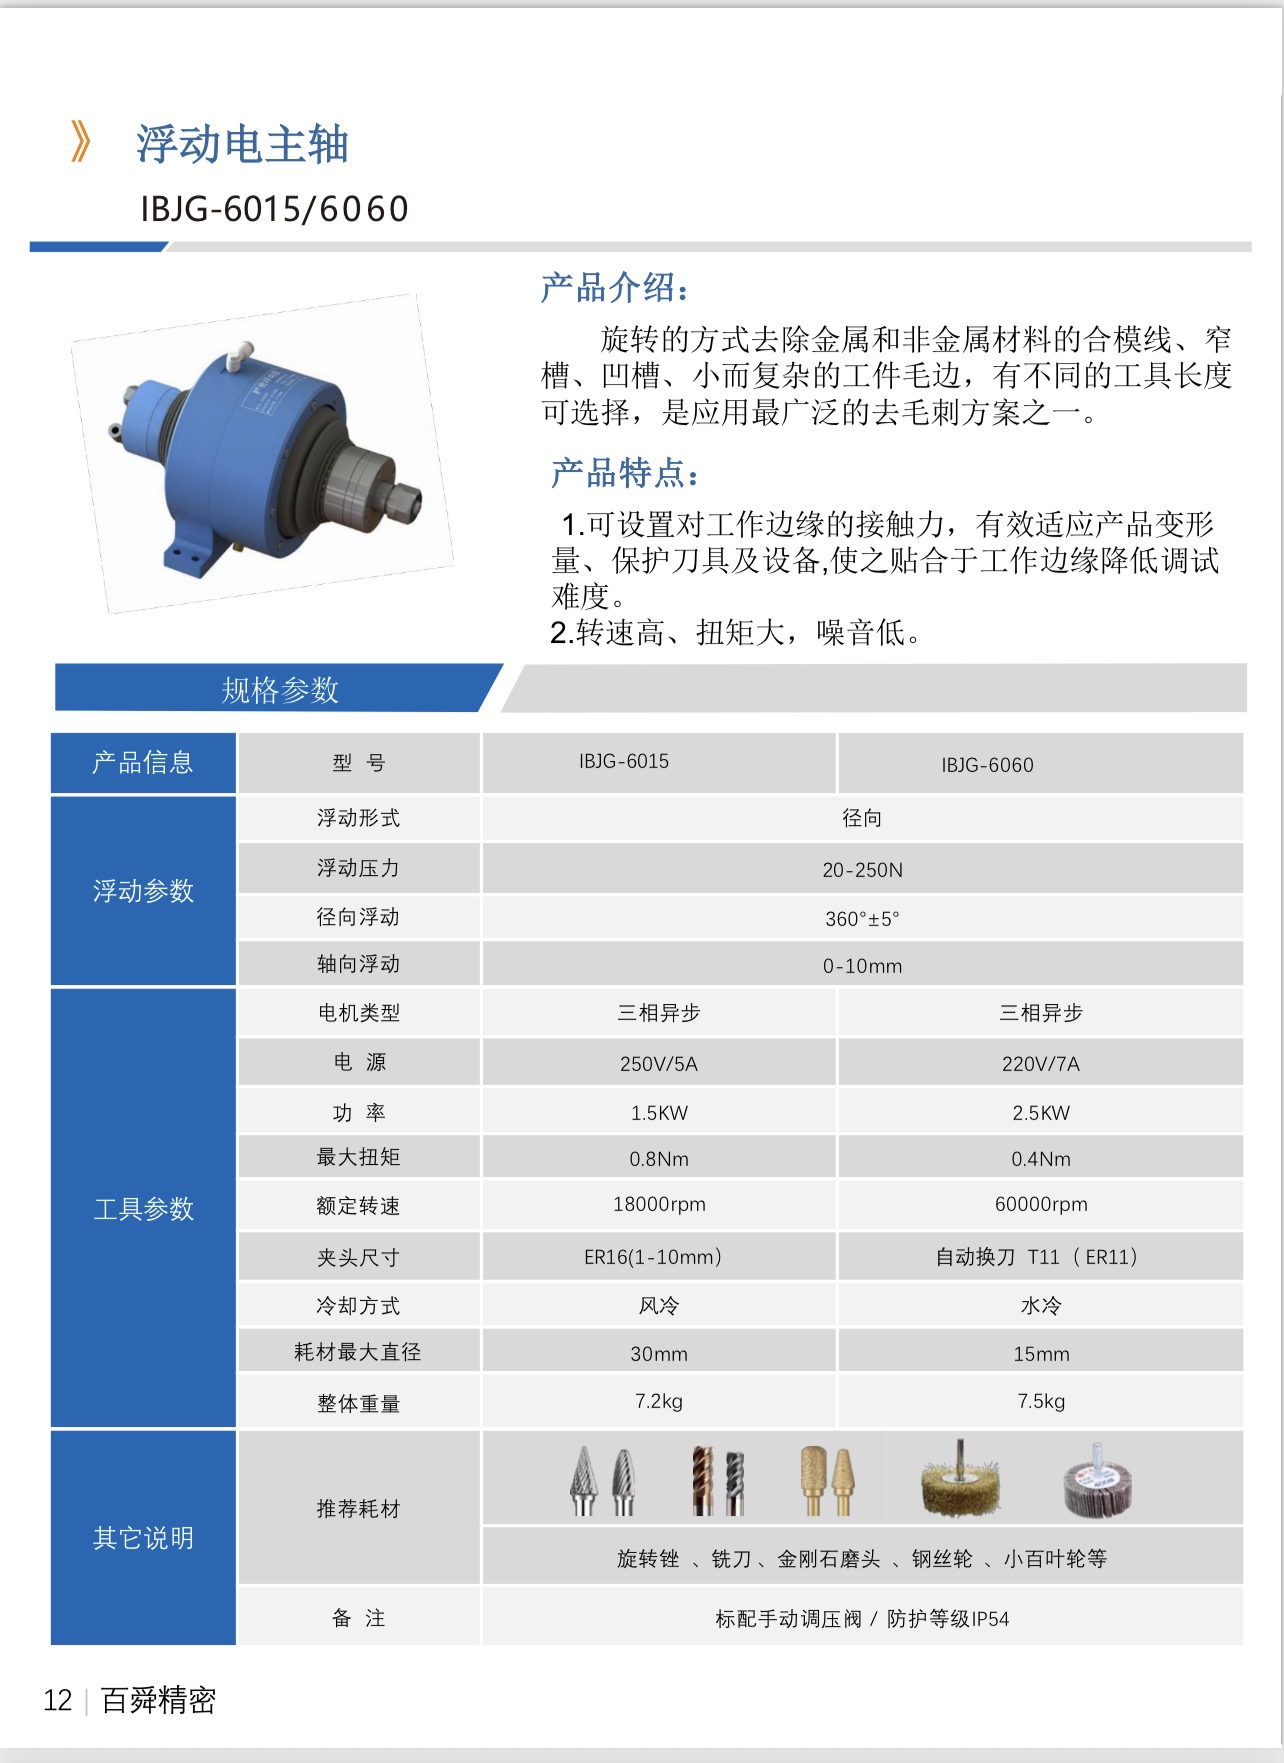
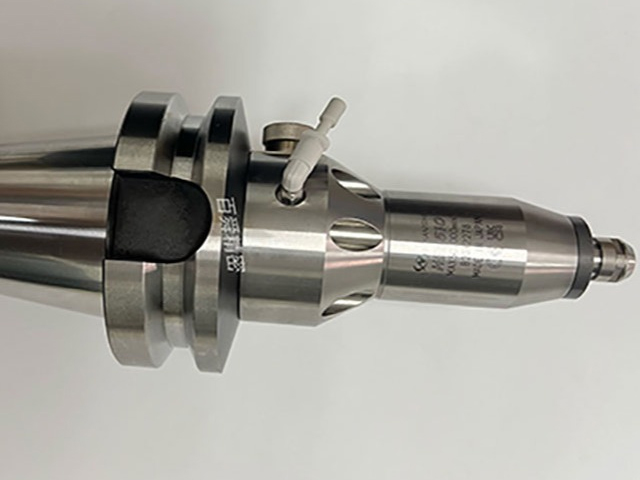
IBJG-6015 浮动电主轴,1.5kW 功率,转速 3000–18000rpm,ER16 夹头,径向 ±5°、轴向 0-10mm 双向浮动,20–250N 恒力可调,跳动≤5μm,IP64 风冷。适配机械臂,用于工件去毛刺、倒角打磨,自动补偿装夹与形变误差,减少过切。

百舜精密专注进口精密器械代理,为您的问题提供优质解答。机械臂刚性打磨在批量加工中,常受工件装夹偏差、成型形变影响,出现倒角深浅不一、局部过切或者毛刺残留等情况。IBJG-6015 浮动电主轴依托双向浮动结构,其恒力补偿机制为自动化去毛刺、倒角工序提供柔性加工思路,区别于传统依靠机器人程序补偿的方式,更加方便快捷有效提高加工质量。
IBJG-6015 (12)

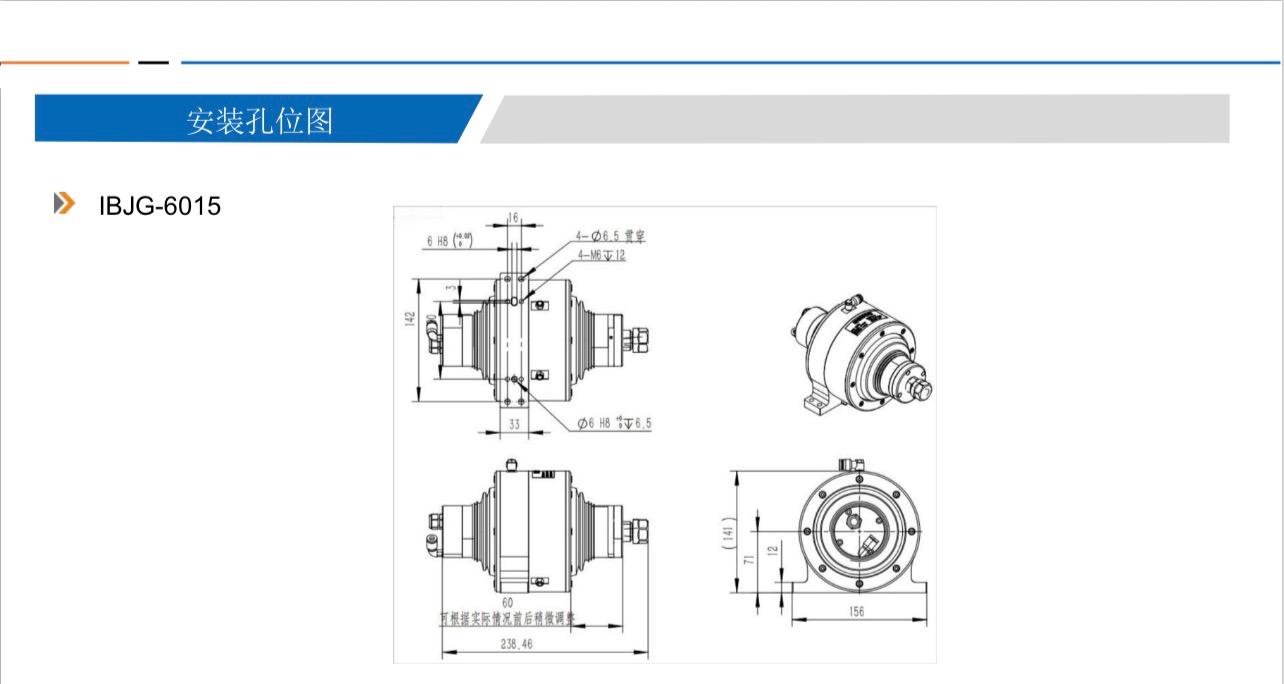
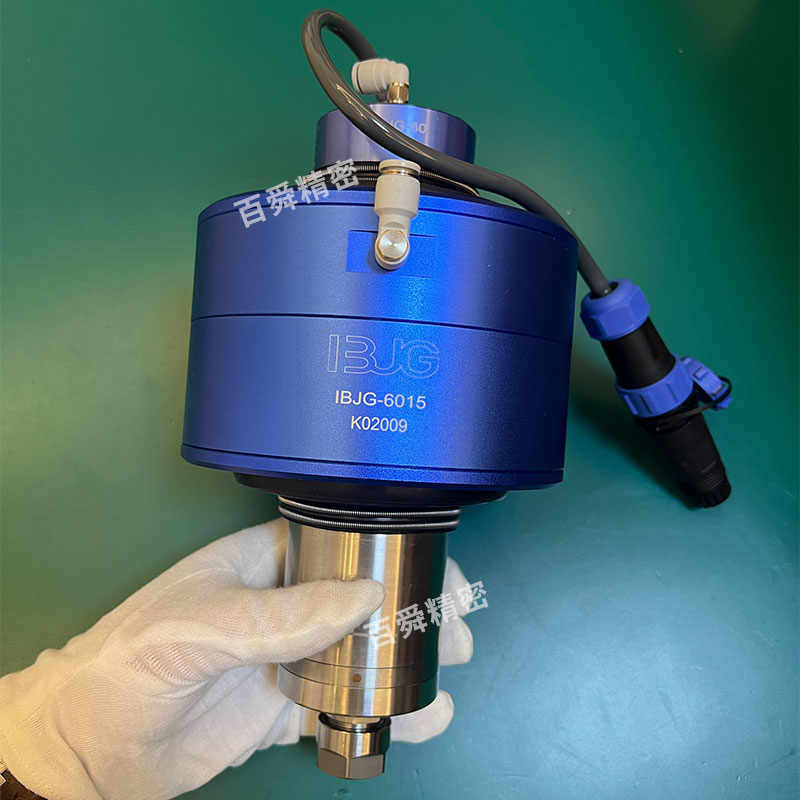
主轴额定功率 1.5kW,转速区间 3000–18000rpm,采用 ER16 夹头适配 1–10mm 柄径刀具。径向支持 ±5° 摆角浮动,轴向浮动行程 0–10mm,打磨压力在 20–250N 区间调节,跳动精度控制在≤5μm,防护等级 IP64。整机自重 7.2kg,风冷结构,轻量化设计便于直接搭载在多类型机械臂末端。
微信图片_20260718171516_3506_865微信图片_20260718171515_3505_865

IBJG-6015 浮动电主轴在钢件交叉孔、焊缝飞边、折弯槽等工况作业时,浮动机构可实时吸收刚性加工冲击减少偏差,维持刀具与工件表面接触力稳定。恒定压力输出减少刀具硬撞击,降低刃口损耗,同时规避薄壁件、精密轮廓过切的风险,能够持续保持批量工件倒角与去毛刺效果。
IBJG-6015 (9)

该主轴适配自动化产线连续作业,无需复杂的外部力控系统改造,简化机械臂加工编程难度。使用时依据工件材质调整浮动力参数,定期清理主轴粉尘,维持浮动机构顺畅运行。这套柔性主轴方案,弥补刚性打磨的局限,为机加工、新能源零部件等自动化打磨场景提供了不错选择。
            

热品推荐Hot product

增速刀柄HES810-HSK A63

增速刀柄HES810-HSK A63

现有机床工龄超过十五年,转速只有15000转左右,现在机加工行业对于精度的要求越来越高,这台机床已经难以达到用户的标准,可是市面上的新机场价格在60万以上,普通中小企业难以承受这么高昂的价格,由此来咨询百舜精密,看能不能找到其他的解决方案,百舜精密专注进口主轴动力头十四年,推荐您使用NSK的CNC加工中心增速刀柄HES810-HSK A63,下面为您详细介绍这款产品。
增速刀柄HES510-IT40

增速刀柄HES510-IT40

机床加工转速和精度是一台机床的灵魂,它决定了机床的加工能力,而在这之中起到决定性作用的是主轴。传统主轴体积大、转速低、精度差,如果想要进行精加工必须更换全新的主轴,百舜精密推荐您使用NAKANISHI加工中心铝合金铣削电主轴HES510-IT40,只需要加装这款主轴即刻就能获得高达50000转每分钟的转速,是目前中小企业提升主轴加工精度较划算的一种方式。
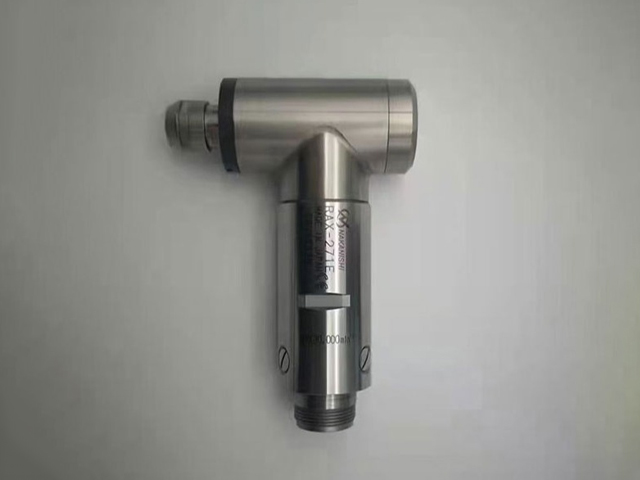
直角电主轴RAX-271E

直角电主轴RAX-271E

您在使用传统直柄主轴对工件进行深孔、侧壁加工时,是否遇到了因为主轴长度不够而无法正常加工的情况?针对这种现象,百舜精密推荐您使用NAKANISHI直角电主轴RAX-271E,采用90°直角电主轴可完美解决您所遇到的难题,让您轻松完成加工,下面由百舜精密为您详细介绍这款主轴。
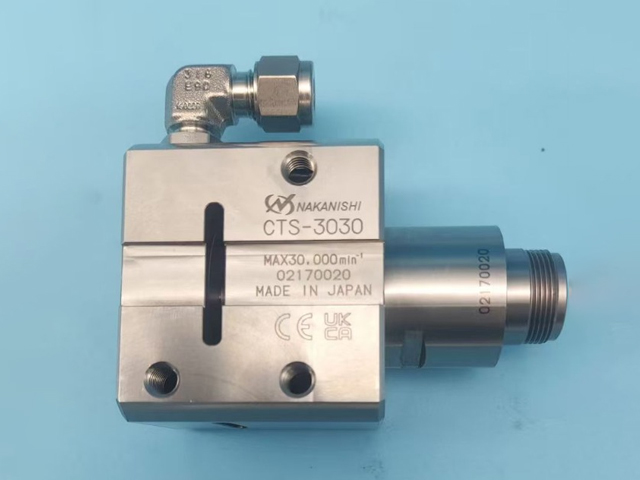
中心出水主轴CTS-3030

中心出水主轴CTS-3030

微小深孔加工因为冷却液无法及时冷却刀柄和无法将铁屑排出,导致刀具面临温度过高和铁屑缠绕的现象,影响刀具的使用寿命甚至会导致刀具折断,增加工厂运行成本,针对这种情况,百舜精密推荐您使用日本中西NAKANISHI高速主轴中心出水主轴CTS-3030,采用主轴中心喷冷却液的全新结构,让主轴能够时时刻刻处于冷却液的保护中,提升加工质量和效率,下面为您详细介绍。

联系我们

电话咨询

189-2750-3295

微信咨询

二维码

二维码